

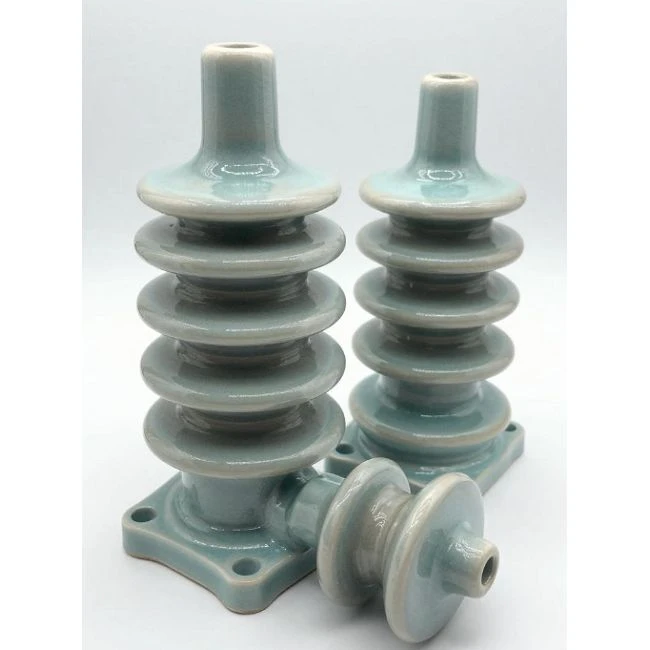
Электрические керамические изоляторы по индивидуальному заказу и стандарту для промышленного OEM и энергетических систем
Прецизионные-керамические изоляторы, рассчитанные на выдерживание высокого-напряжения, экстремальных температур и серьезных механических нагрузок. Изготовлено методом сухого-прессования, изостатического прессования и мокрой экструзии в соответствии со строгими системами качества ISO 9001:2015 и директивами соответствия RoHS/REACH.
Технические характеристики и классы материалов
Выбор материала определяет диэлектрическую прочность, устойчивость к тепловому удару и несущую-несущую способность. Ознакомьтесь с нашими стандартными классами промышленного проектирования ниже:
|
Марка материала |
Содержание глинозема (Al2O3) |
Диэлектрическая прочность (кВ/мм) |
Максимальная рабочая температура (градус Цельсия) |
Прочность на изгиб (МПа) |
Первичное промышленное применение |
|
C795 (высокоглиноземистый) |
95% - 99% |
> 18 |
1600 |
300 - 350 |
Вакуумные прерыватели, высокочастотные-индукционные нагревательные приборы |
|
C110 (Электрический фарфор) |
50% - 60% |
> 12 |
1000 |
90 - 110 |
ОРУ, линейные опорные изоляторы |
|
Кордиерит/Муллит |
Низкий (на основе силиката-) |
> 10 |
1200 - 1300 |
80 - 100 |
Опоры нагревательных элементов, термостойкие-детали печи |
Архитектура производства и контроля качества
Стабильная электрическая производительность начинается со строгого контроля производственного процесса-в цехе:
Приготовление порошка:Мокрое шаровое-измельчение и промышленная распылительная сушка для достижения однородного распределения частиц по размерам и устранения внутренних пустот.
Методики формирования:
- Сухое прессование: оптимизировано для больших-объемов, однородных геометрических форм (шайб, небольших втулок, модульных блоков).
- Изостатическое прессование: применяется для сложных-компонентов, работающих под высоким напряжением, требующих изотропной плотности и нулевого внутреннего напряжения.
- Экструзия: используется для изготовления длинных стержней, труб и симметричных цилиндрических профилей.
- Спекание (обжиг в печи): контролируемые туннельные и челночные печи, работающие при температуре до 1750 градусов. C, используя автоматическое определение профиля кислорода и температуры для обеспечения полного стеклования и нулевой открытой пористости.
- Прецизионная обработка: алмазное шлифование с ЧПУ и ультразвуковое сверление для деталей, требующих строгих допусков на сопряжение.
Протоколы обеспечения качества и тестирования:
- Испытание на диэлектрическую стойкость при 100 % высоком-напряжении: проводится для производственных партий перед отправкой.
- Капиллярная проверка: для обнаружения микро-трещин и поверхностных дефектов.
- Испытание на термический удар: ускоренная езда на велосипеде (от 20 до 800 градусов C) для проверки термической стойкости конструкции.
Матрица приложений
Передача и распределение электроэнергии:Опоры шин, трансформаторные вводы и опоры для высоковольтных распределительных устройств-отключения.
Промышленные тепловые системы:Оправки нагревательных элементов, защитные оболочки термопар и опорные блоки печи.
OEM электрооборудования:Дугогасители, компоненты вакуумных выключателей и высоко-изоляционные прокладки.
Соответствие требованиям и обеспечение поставок
Полная отслеживаемость:Полное отслеживание партии от партии сырого минерала до готового керамического компонента, подкрепленное отчетами об испытаниях материалов (MTR).
Соответствие нормативным требованиям:100 % соответствует директивам ЕС RoHS и REACH в отношении опасных веществ.
Международные стандарты:Изготовлено и испытано в соответствии со стандартами IEC 60672, ASTM D150 и ANSI C29.
Инженерное сотрудничество:Собственные-инженеры по применению керамики готовы оценить модели САПР, оптимизировать углы уклона и дать рекомендации по поведению при усадке.
Часто задаваемые вопросы
Вопрос: Каково стандартное время выполнения заказных керамических компонентов?
Ответ: Разработка оснастки и выборка прототипа обычно занимают от 3 до 4 недель. Полномасштабное производство-обычно занимает от 4 до 6 недель, в зависимости от геометрической сложности и требований к вторичному шлифованию.
Вопрос: Предлагаете ли вы глазурованную отделку и каковы ее преимущества?
А: Да. Мы предоставляем стандартное электрическое остекление коричневого и белого цвета. Остекление запечатывает поверхностные микро-поры, увеличивает механическую прочность на растяжение до 15 % и предотвращает накопление влаги во влажных или открытых условиях эксплуатации.
Вопрос: Какие форматы файлов САПР вы принимаете для запросов предложений?
О: Мы принимаем чертежи STEP, IGES, SolidWorks (.sldprt) и PDF с точными геометрическими допусками и обозначениями шероховатости поверхности.
Вопрос: Как вы учитываете огневую усадку при проектировании оснастки?
Ответ: Техническая керамика испытывает линейную усадку от 12 % до 18 % во время высоко-температурного спекания. Наша команда инженеров-инструментальщиков применяет запатентованные алгоритмы математической компенсации усадки, адаптированные к конкретным конструкциям корпуса, чтобы поддерживать окончательные размеры в пределах +/- 1% или +/- 0.05 мм посредством шлифовки после-обжига.
Вопрос: Можете ли вы предоставить документацию о соответствии для аудита?
А: Да. Отчеты об испытаниях материалов (MTR), сертификаты ISO 9001 и декларации соответствия RoHS/REACH могут быть предоставлены по запросу.
Запросить техническое предложение
Чтобы наша команда инженеров могла провести быструю и точную оценку, предоставьте следующую информацию:
- Технический чертеж 2D/3D с критическими размерами и допусками.
- Показатели рабочей среды (рабочее напряжение, максимальная рабочая температура, векторы механических нагрузок).
- Расчетное годовое использование (EAU) или необходимое количество партии.
горячая этикетка : электрические керамические изоляторы, Китайские производители электрических керамических изоляторов, поставщики, завод, Нагревательный элемент для керамического диска, керамический светильник, керамический промышленный разделительный компонент, керамическая изоляционная шайба, керамическая износостойкая проставка, Керамика и ремесла


